Engineer Program
Program upgrade skill di bidang engineering, dari dasar hingga mahir.
Spesial Program
Program khusus melalui platform mitra resmi dokter mekanik academy seperti Udemy, Prakerja, dan Kampus Merdeka.
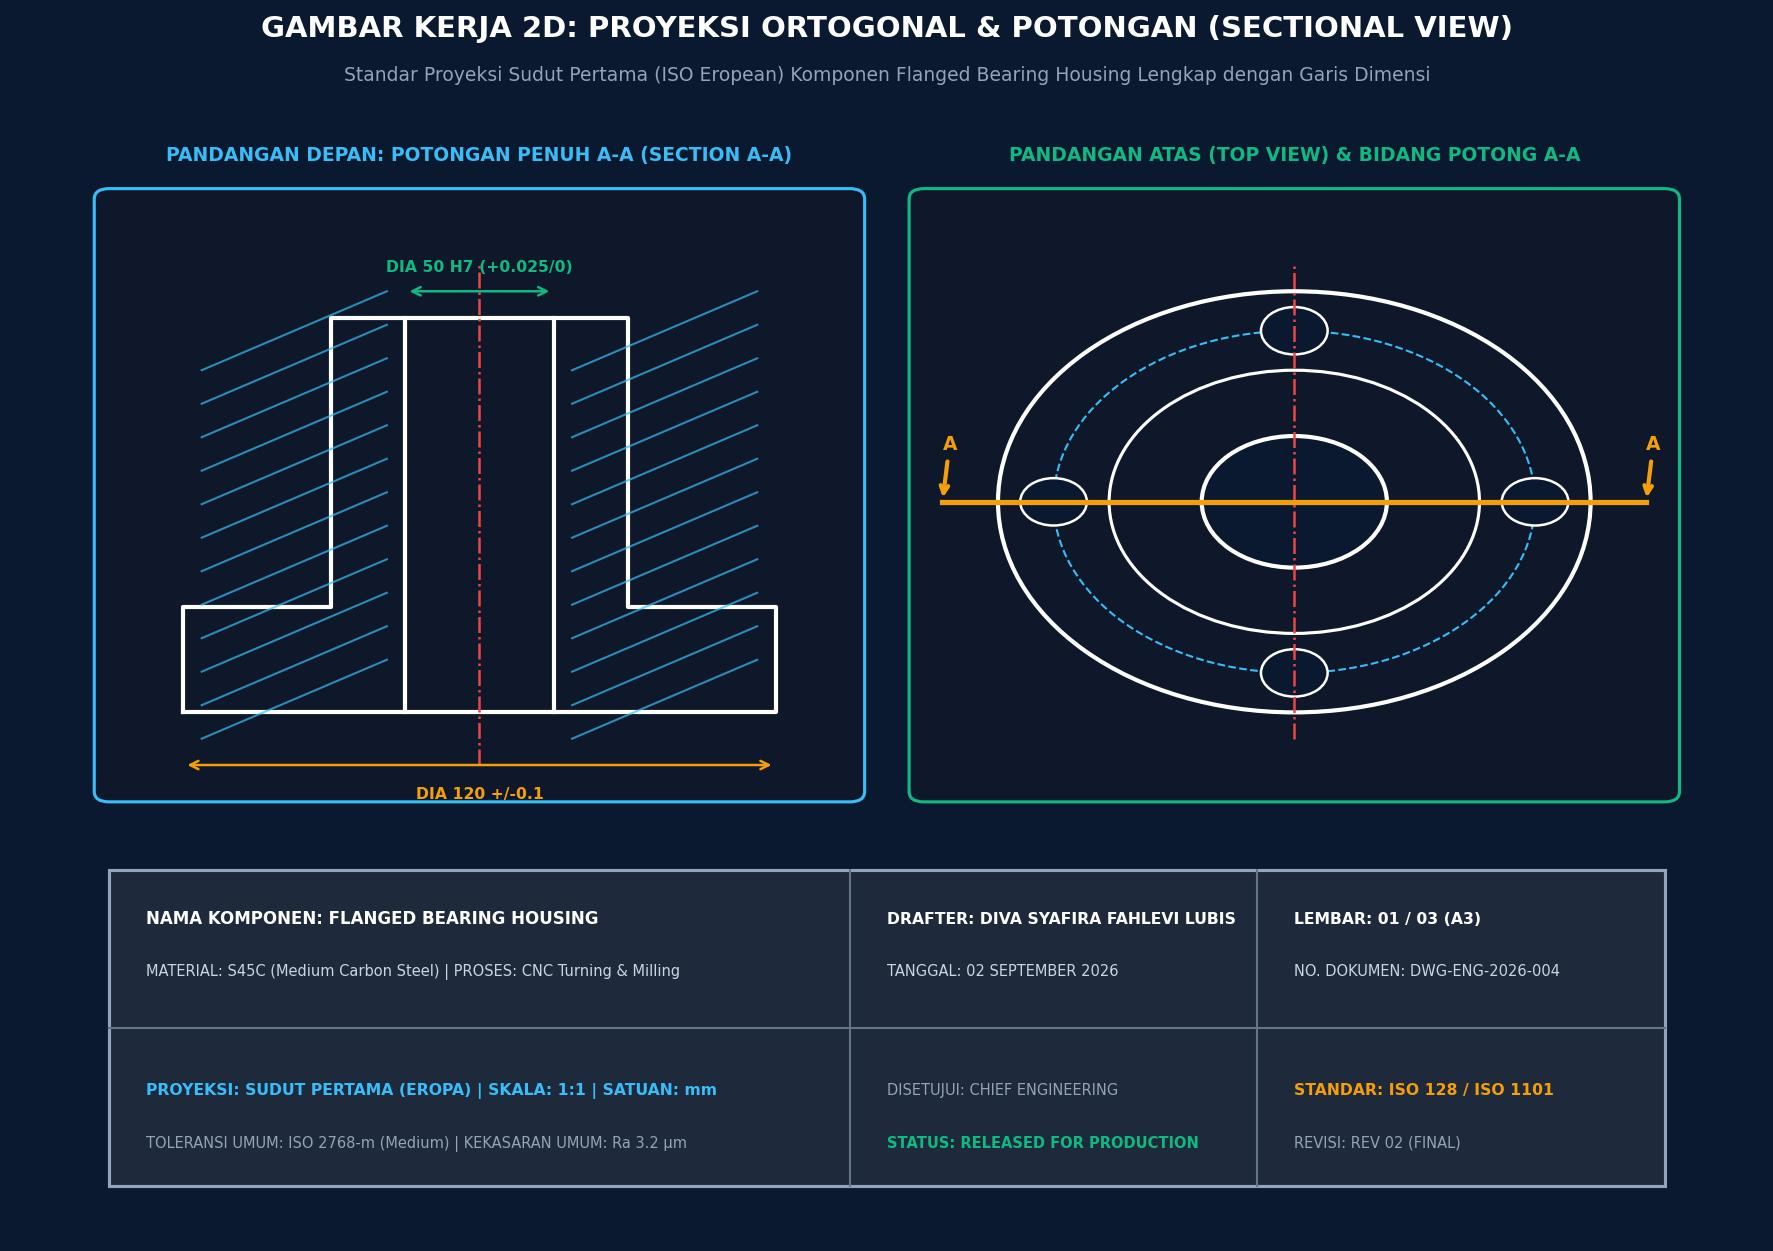
Portofolio rekayasa gambar teknik manufaktur ini mendokumentasikan penguasaan fundamental bahasa grafis teknik berstandar internasional (ISO 128, ISO 1101, dan ASME Y14.5) untuk fabrikasi permesinan presisi (machining dan CNC). Portofolio ini mencakup penyusunan gambar kerja 2D proyeksi ortogonal, gambar potongan (sectional view) guna mengungkap fitur internal kompleks, penentuan etiket gambar standar (ISO 7200), serta analisis sistem suaian poros-lubang (fits & tolerances ISO 286).
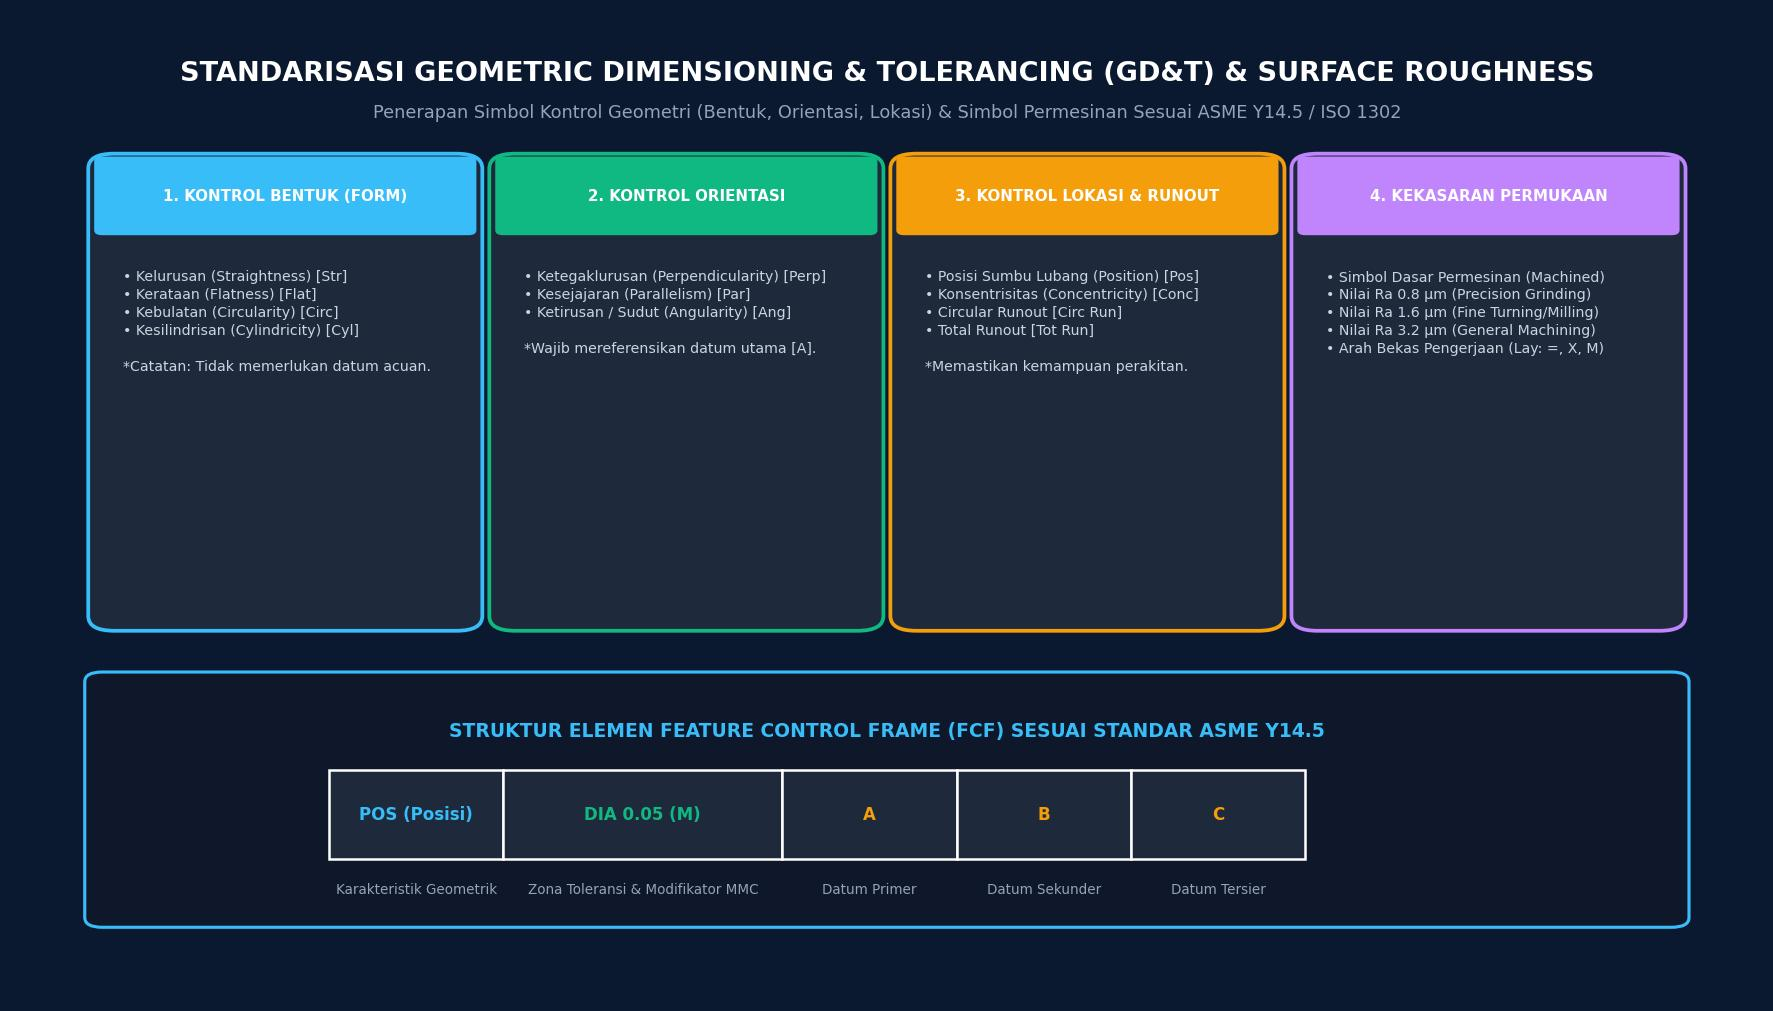
Selain itu, integrasi Geometric Dimensioning and Tolerancing (GD&T) dengan Feature Control Frame (FCF) dan penetapan parameter kekasaran permukaan (Surface Roughness Ra) diterapkan untuk menjamin keterpasangan (interchangeability), efisiensi manufaktur, dan eliminasi cacat perakitan di lantai pabrik.
Gambar teknik manufaktur merupakan bahasa grafis universal yang menjadi jembatan komunikasi antara perancang (designer) dan operator pemesinan (machinist) di lantai produksi. Dalam ekosistem manufaktur modern berbasis permesinan presisi Computer Numerical Control (CNC), ketepatan gambar kerja tidak hanya dinilai dari kejelasan bentuk visual, melainkan dari kelengkapan spesifikasi geometrik, pemberian dimensi yang tepat, penentuan toleransi suaian, serta indikasi kualitas permukaan yang dapat diinspeksi secara terukur menggunakan instrumen metrologi.
Portofolio ini mengeksplorasi penerapan prinsip-prinsip fundamental gambar teknik manufaktur berstandar internasional (ISO 128 dan ASME Y14.5). Pada tahapan perancangan pandangan, diterapkan sistem Proyeksi Sudut Pertama (First-Angle Projection / Proyeksi Eropa) dan Proyeksi Sudut Ketiga (Third-Angle Projection / Proyeksi Amerika) untuk merepresentasikan geometri tiga dimensi komponen Flanged Bearing Housing ke dalam bidang dua dimensi. Untuk mengungkap fitur-fitur internal yang kompleks—seperti lubang bertingkat (counterbore), alur pasak (keyway), dan rongga pelumasan—diterapkan metode Gambar Potongan Penuh (Full Section A-A) dengan arsiran standar material baja karbon (S45C). Hal ini mengeliminasi ambiguitas garis putus-putus tersembunyi (hidden lines) yang berisiko memicu salah tafsir pada proses pemesinan.
Aspek krusial berikutnya adalah standarisasi Geometric Dimensioning and Tolerancing (GD&T). Toleransi dimensi linier konvensional (±) terbukti memiliki keterbatasan karena membentuk zona toleransi berbentuk kotak (square tolerance zone) yang membatasi fleksibilitas perakitan. Melalui GD&T, kontrol geometrik diterapkan secara komprehensif mencakup kontrol bentuk (Flatness, Cylindricity), orientasi (Perpendicularity terhadap Datum A), dan lokasi (True Position sumbu lubang baut dengan zona silindrikal ⌀0,05 mm). Penggunaan modifikator Maximum Material Condition (MMC / Ⓜ) memberikan bonus toleransi tambahan saat ukuran lubang menjauhi batas terkecil, sehingga meningkatkan efisiensi manufaktur (manufacturing yield) dan menurunkan angka penolakan produk (scrap rate).
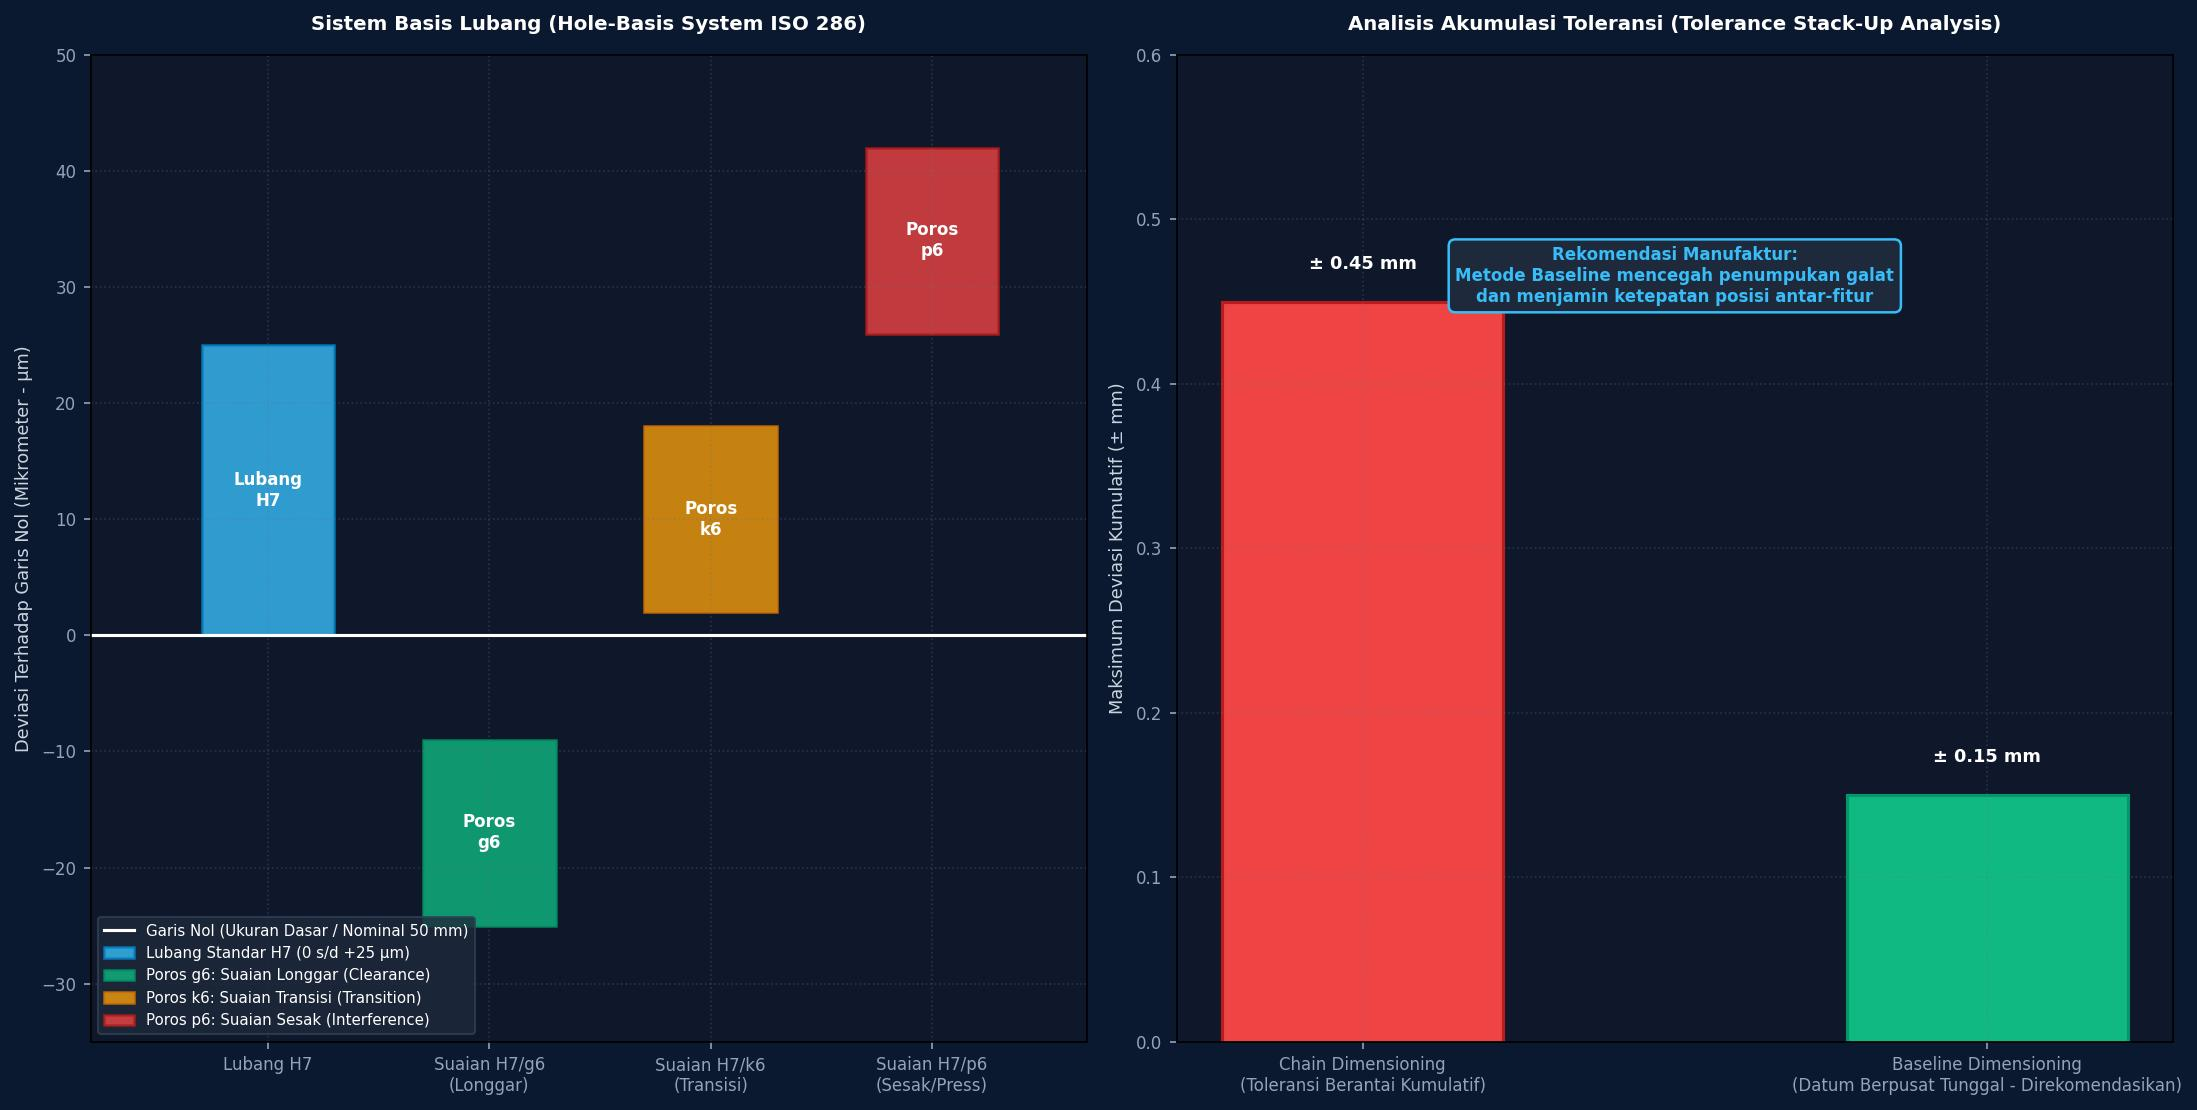
Dalam analisis keterpasangan komponen mekanikal, diterapkan standarisasi sistem suaian basis lubang (Hole-Basis System ISO 286). Sebagai contoh pada bantalan poros, lubang dudukan ditentukan dengan toleransi H7 (+0,025/0 mm). Pasangan poros dianalisis pada tiga varian fungsi: suaian longgar (Clearance Fit H7/g6) untuk poros berputar bebas dengan lapisan film pelumas, suaian transisi (Transition Fit H7/k6) untuk lokasi presisi tanpa kelonggaran putar, serta suaian sesak (Interference/Press Fit H7/p6) untuk pengikatan permanen tanpa pasak. Selain itu, penetapan nilai kekasaran permukaan (Surface Roughness) dispesifikasikan secara fungsional, mulai dari Ra 0,8 µm untuk bidang luncur bantalan hingga Ra 3,2 µm untuk permukaan non-kritis.
Dari sisi penataan dimensi, studi perbandingan toleransi membuktikan bahwa metode Baseline Dimensioning (pemberian dimensi berpusat dari satu datum tunggal) jauh lebih unggul dibandingkan metode Chain Dimensioning. Metode berantai memicu penumpukan galat kumulatif (tolerance stack-up) hingga ±0,45 mm, sedangkan metode baseline mengisolasi kesalahan tetap pada batas toleransi individu (±0,15 mm).
Secara keseluruhan, penguasaan dasar-dasar gambar teknik manufaktur berstandar ISO menjamin bahwa setiap detail desain dapat difabrikasi secara presisi, dapat dirakit tanpa pengerjaan ulang (rework), dan memenuhi standar kualitas global pada industri otomotif, kedirgantaraan, dan permesinan presisi.
0 Orang Menyukai Karya Ini